找回密码
 立即注册

QQ登录

只需一步,快速开始

微信扫码登录

搜索
查看: 487|回复: 5

[求助] MasterCAM四轴后处理求助

[复制链接]

4

主题

54

回帖

824

积分

四级士官

积分
824
发表于 2026-9-8 15:40:21 | 显示全部楼层 |阅读模式
本帖最后由 旧人不提 于 2026-9-8 18:41 编辑

MC菜鸡又来吧里求教了,

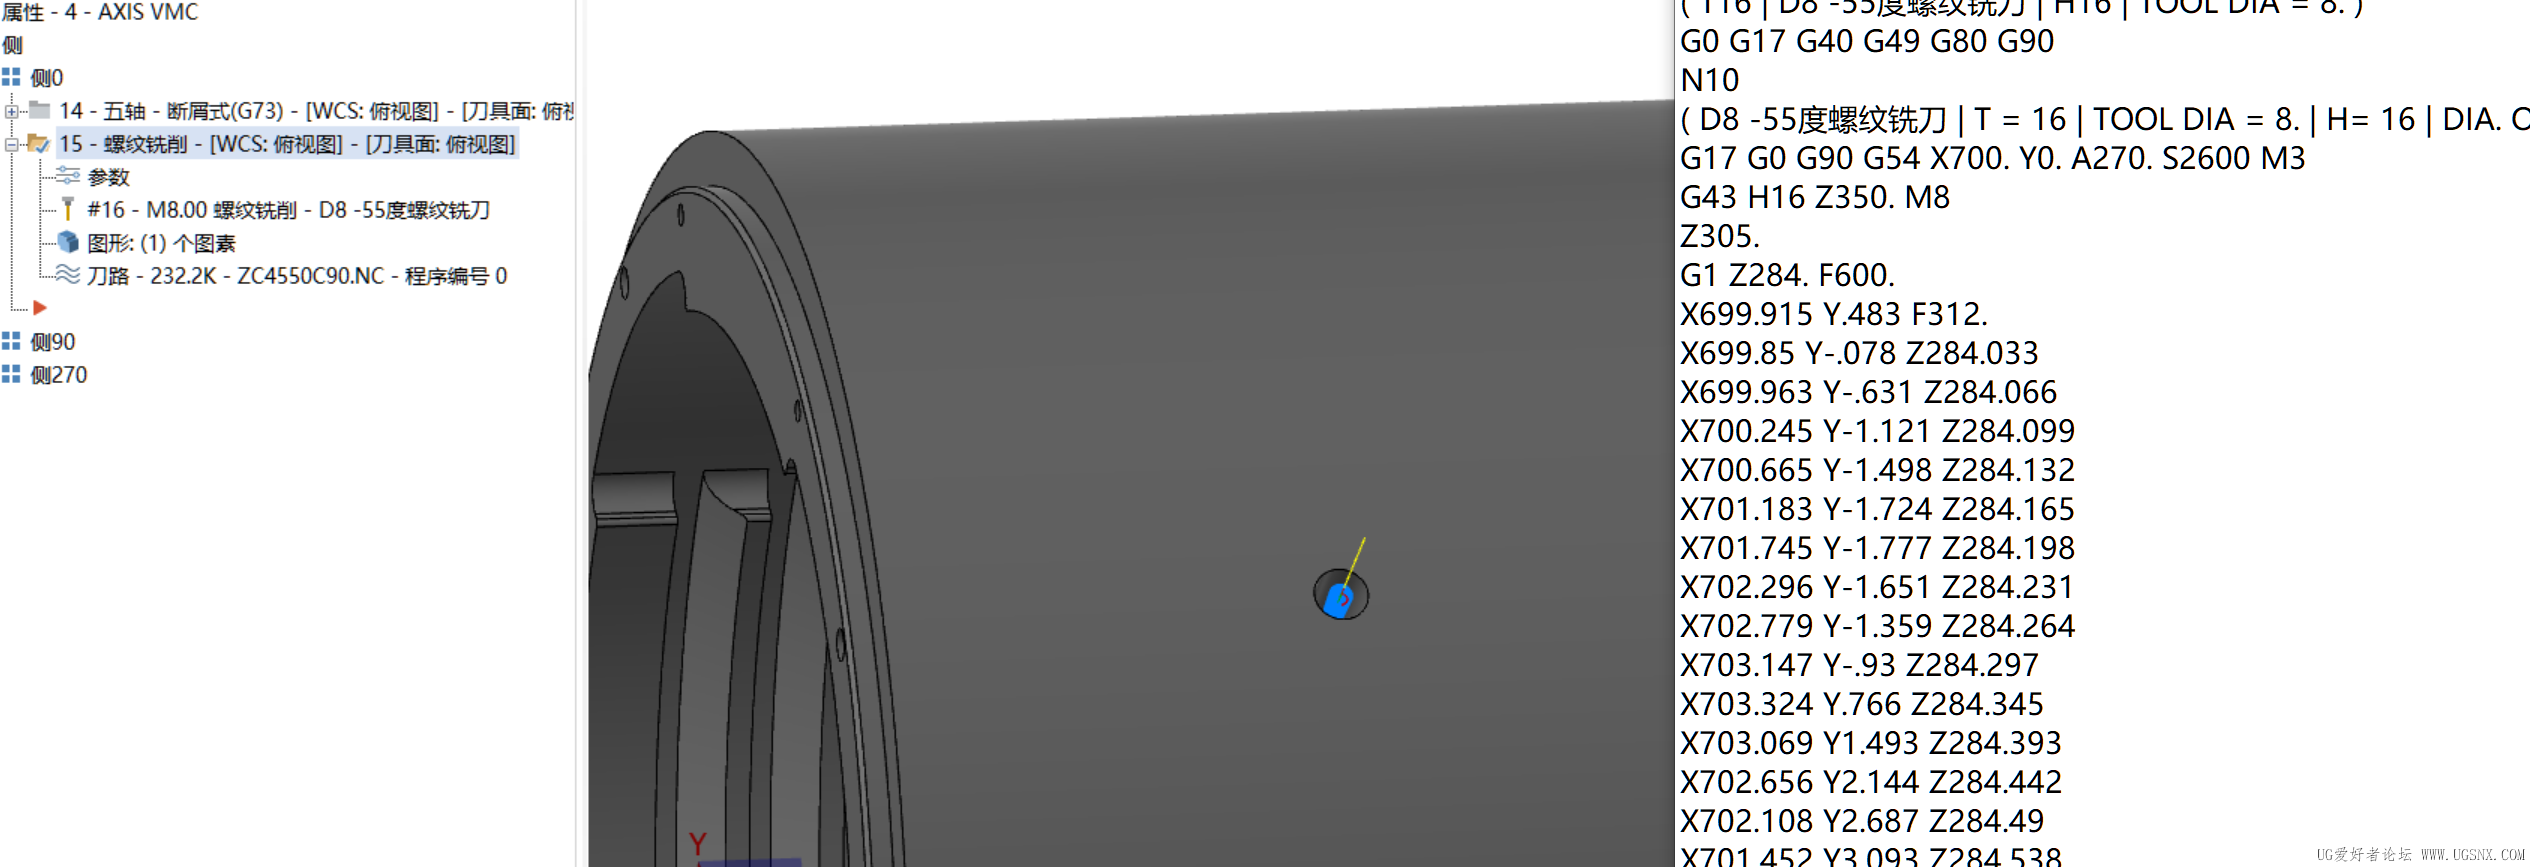
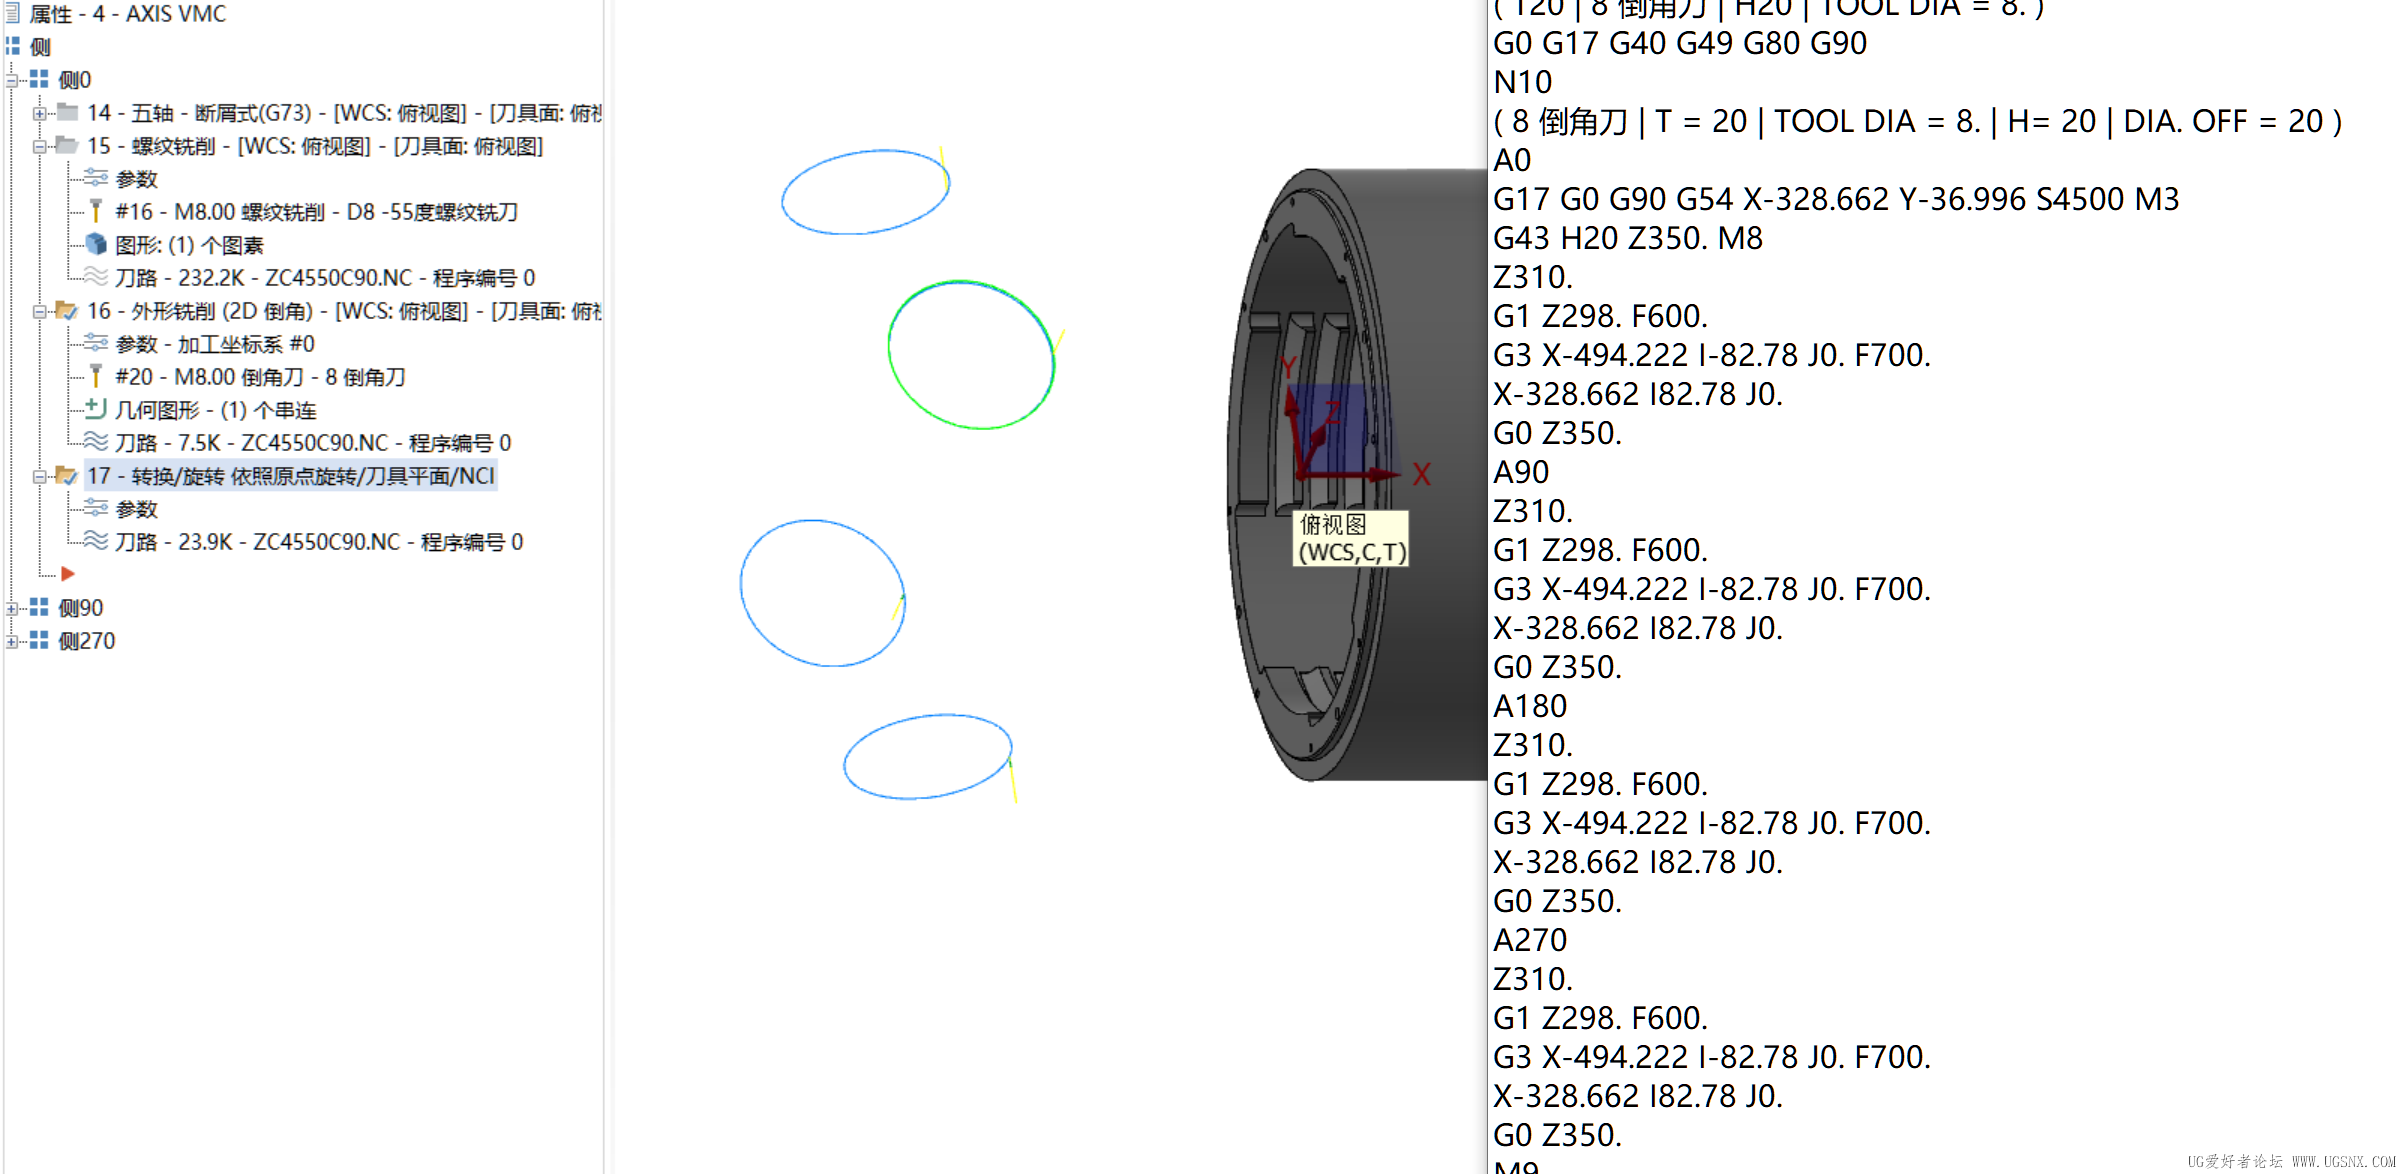
如图 ,四轴后处理在处理孔铣及螺纹铣程序时 输出的都是G1而非G2/G3(无论位置在哪个角度都一样),但是进行定轴平面铣时又能正常输出G2/G3,

后处理是用自用MC带的后处理小改了下而来的。

有没有哪位大能    能出来指导指导  问题在哪的?


输出G1

输出G1

正常输出G3

正常输出G3

4

主题

259

回帖

1040

积分

六级士官

积分
1040
发表于 2026-9-8 21:41:07 | 显示全部楼层
产品样子出来就好,嘿嘿

25

主题

817

回帖

1万

积分

中校

积分
10346
发表于 2026-9-8 16:25:32 | 显示全部楼层
很正常啊,要想输出G02G03,那就指定铣削平面了,岂不要修改后处理。

20

主题

866

回帖

1万

积分

上校

积分
13056
发表于 2026-9-8 18:29:18 | 显示全部楼层
用 定面加工

4

主题

25

回帖

172

积分

上等兵

积分
172
发表于 2026-9-9 09:05:00 | 显示全部楼层
好像只要是联动就只能G1 输出。谭应的教程里面有讲到联动可以用极坐标的方法生成G2G3输出,但是要买后处理。很贵的。我也没看懂那个视频。

1

主题

25

回帖

646

积分

三级士官

积分
646
发表于 2026-9-10 11:38:56 | 显示全部楼层
遇到一样的问题,五轴洗孔智能g1,而且后处理处理没有刀补,最近刚遇到
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

咨询QQ:1359218528|发帖须知!|Archiver|手机版|UG爱好者论坛 ( 京ICP备10217105号-2 )

GMT+8, 2026-11-5 03:11

Powered by Discuz! X3.5 Licensed

© 2001-2025 Discuz! Team.
快速回复 返回顶部 返回列表