找回密码
 立即注册

QQ登录

只需一步,快速开始

微信扫码登录

搜索
查看: 316|回复: 6

[已解决] 同样的后处理,2412和12的攻丝后处理出来有差别

[复制链接]

14

主题

160

回帖

1万

积分

上校

积分
13404
发表于 2026-8-8 10:41:19 | 显示全部楼层 |阅读模式
同样的后处理,2412和12的攻丝后处理出来F值不是螺距,机器是三菱的,12的出来正常的,2412的出来是螺距X转速的F值。是2412要改什么参数吗?

Snipaste_2026-08-08_10-33-03.png

12

12

14

主题

160

回帖

1万

积分

上校

积分
13404
 楼主| 发表于 2026-8-8 14:35:07 | 显示全部楼层
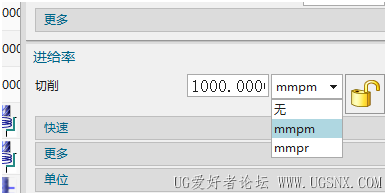
多谢,找到原因了,不是后处理,是切削后面的单位,螺距我是输进去的,后面是MMPM就可以了,MMPR不行

12

主题

1941

回帖

5944

积分

上尉

积分
5944
发表于 2026-8-8 11:01:38 | 显示全部楼层
仔细看看后处理是不是里面写了代码

12

主题

1941

回帖

5944

积分

上尉

积分
5944
发表于 2026-8-8 11:03:51 | 显示全部楼层
global mom_tool_pitch mom_spindle_speed feed POST
if {$POST == 2  } {
set feed [ format "%.2f" $feed ]
}
if {$POST == 1 } {
set feed [expr $feed*$mom_spindle_speed]
}

上面是三菱的,下面是fanuc的。

12

主题

1941

回帖

5944

积分

上尉

积分
5944
发表于 2026-8-8 11:13:25 | 显示全部楼层
11.png 22.png 新建了一个后处理,什么都没有改,只是改了F的小数点位数。

99

主题

1320

回帖

7315

积分

少校

积分
7315
发表于 2026-8-8 11:36:49 来自手机 | 显示全部楼层
整挺好👍👍👍

0

主题

3

回帖

441

积分

二级士官

积分
441
发表于 2026-8-8 13:43:04 | 显示全部楼层
进给设  MMPM时   是三菱   F为  螺距
进给设  MMPR时   是fanuc   F为  转速 X 螺距
(注;只针对于攻牙)
6.png
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

咨询QQ:1359218528|发帖须知!|Archiver|手机版|UG爱好者论坛 ( 京ICP备10217105号-2 )

GMT+8, 2026-9-23 07:28

Powered by Discuz! X3.5 Licensed

© 2001-2025 Discuz! Team.
快速回复 返回顶部 返回列表