找回密码
 立即注册

QQ登录

只需一步,快速开始

微信扫码登录

搜索
楼主: iyowey

[求助] 请问四轴定轴多坐标系如何才能自动输出旋转角度?

[复制链接]

16

主题

630

回帖

1万

积分

中校

积分
12924
 楼主| 发表于 2024-7-12 23:35:48 | 显示全部楼层
dengyeke 发表于 2024-7-12 10:22
我都是该改程序,或者改坐标系里的a值。 楼上那样行不通,后处理角度有了,但是xyz坐标不对了。

我目前的做法和你一样,不过我都是改程序,坐标系的a值我一般都改成一模一样,这样不容易犯迷糊。只是手工改还是觉得麻烦些

66

主题

1171

回帖

5238

积分

上尉

积分
5238
发表于 2024-7-12 23:40:30 | 显示全部楼层
iyowey 发表于 2024-7-12 23:29
差不多,这样也是可以的,但是这样好像也是输出不了角度的。因为我是多坐标的,每个坐标后处理出来全是0 ...

试一下我的多坐标宏后处理,文件夹一里面的,程序头的角度都是自动输出的,无需手动操作
V: WhyAks

16

主题

630

回帖

1万

积分

中校

积分
12924
 楼主| 发表于 2024-7-12 23:41:26 | 显示全部楼层
xzt7566 发表于 2024-7-12 11:38
你这个方法手动干预的太多, 容易出问题,
可以参考我们目前使用的方法
1: 一个角度一个坐标系, 全为主坐 ...

这个方法不错,我曾经在兄弟公司那边见他们也这样用。但我对g10总用得迷糊,并且还担心别人看不懂,所以其实一直没有这样用过。如果产品经常切换的话,的确这样反而才是方便的。
那这些g10指令是自动生成的还是手动写的?这些都是机械坐标,应该还是得去对完分中棒和刀后手输吧?

16

主题

630

回帖

1万

积分

中校

积分
12924
 楼主| 发表于 2024-7-12 23:44:16 | 显示全部楼层
why6666133 发表于 2024-7-12 23:40
试一下我的多坐标宏后处理,文件夹一里面的,程序头的角度都是自动输出的,无需手动操作

好的,我看看,真是感谢,我下载了您两种子母程序,这个多坐标宏后处理倒还没看过。我去瞅瞅,谢谢

23

主题

355

回帖

8769

积分

少校

积分
8769
发表于 2024-7-13 11:30:46 | 显示全部楼层
iyowey 发表于 2024-7-12 23:34
行不通的,这样坐标是不一样的。楼下纯白兄说的宏程序倒是可行,但实际上铸件加工不太好使,要微调的位置 ...

就是多个坐标系

1

主题

10

回帖

186

积分

上等兵

积分
186
发表于 2026-8-22 21:29:02 | 显示全部楼层
楼主这个问题解决了吗

10

主题

182

回帖

519

积分

三级士官

积分
519
发表于 2026-9-25 16:09:58 来自手机 | 显示全部楼层
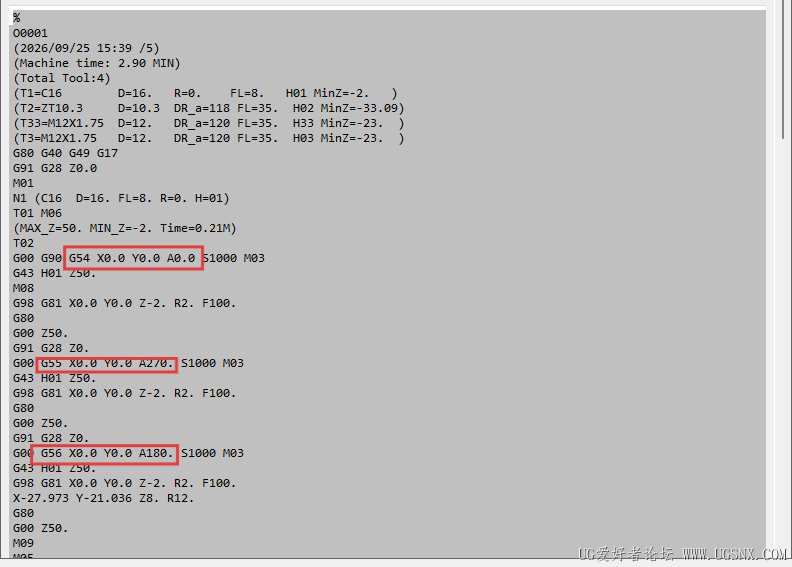
是不是这样的

10

主题

182

回帖

519

积分

三级士官

积分
519
发表于 2026-9-25 16:12:14 来自手机 | 显示全部楼层
是不是这样的

10

主题

182

回帖

519

积分

三级士官

积分
519
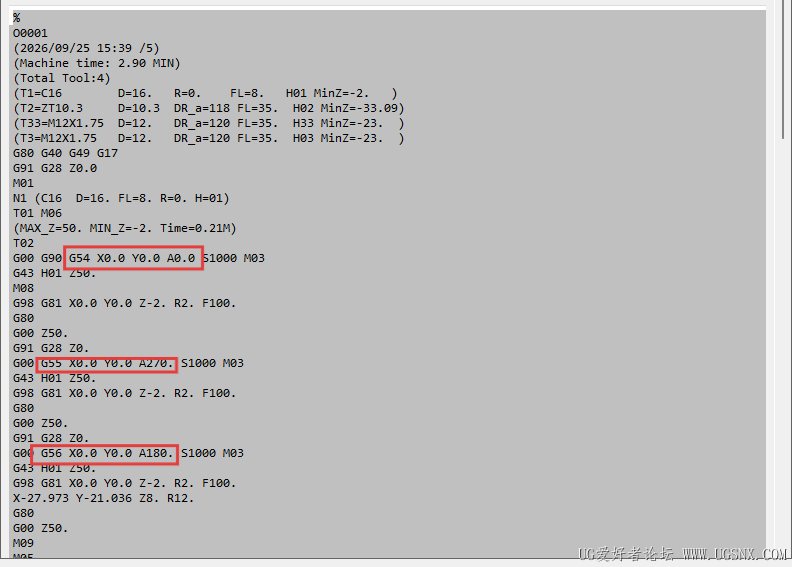
发表于 2026-9-25 19:15:36 来自手机 | 显示全部楼层
我的后处理可以
160911fgq5806rkocb51gw.png

2

主题

7

回帖

385

积分

二级士官

积分
385
发表于 2026-9-28 10:25:59 | 显示全部楼层
我们产品也都是铸件  打孔攻丝之类的 你找到了没
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

咨询QQ:1359218528|发帖须知!|Archiver|手机版|UG爱好者论坛 ( 京ICP备10217105号-2 )

GMT+8, 2026-10-29 16:47

Powered by Discuz! X3.5 Licensed

© 2001-2025 Discuz! Team.
快速回复 返回顶部 返回列表