找回密码
 立即注册

QQ登录

只需一步,快速开始

微信扫码登录

搜索
查看: 17|回复: 0

[原创] 第一篇:压边圈行程到底怎么算?

[复制链接]

2

主题

2

回帖

85

积分

上等兵

积分
85
发表于 3 小时前 | 显示全部楼层 |阅读模式
          压边圈行程到底怎么算?
———作者:不言不语

压边圈行程最基本、最常用的确定方法:
压边圈抬起后,其压料面与凸模最高点平齐时,此时压边圈抬起
的高度再加10-20mm,即为压边圈行程。

这句话里有两个关键点,容易忽略:
第一,平齐的对象是凸模最高点。前提判断错了,后面所有数据
都是空的。
第二,这10-20mm是工艺余量,作用有两个:一是让压边圈在
凹模合模前已到位,避免压不住料;二是给调试留出调整量。

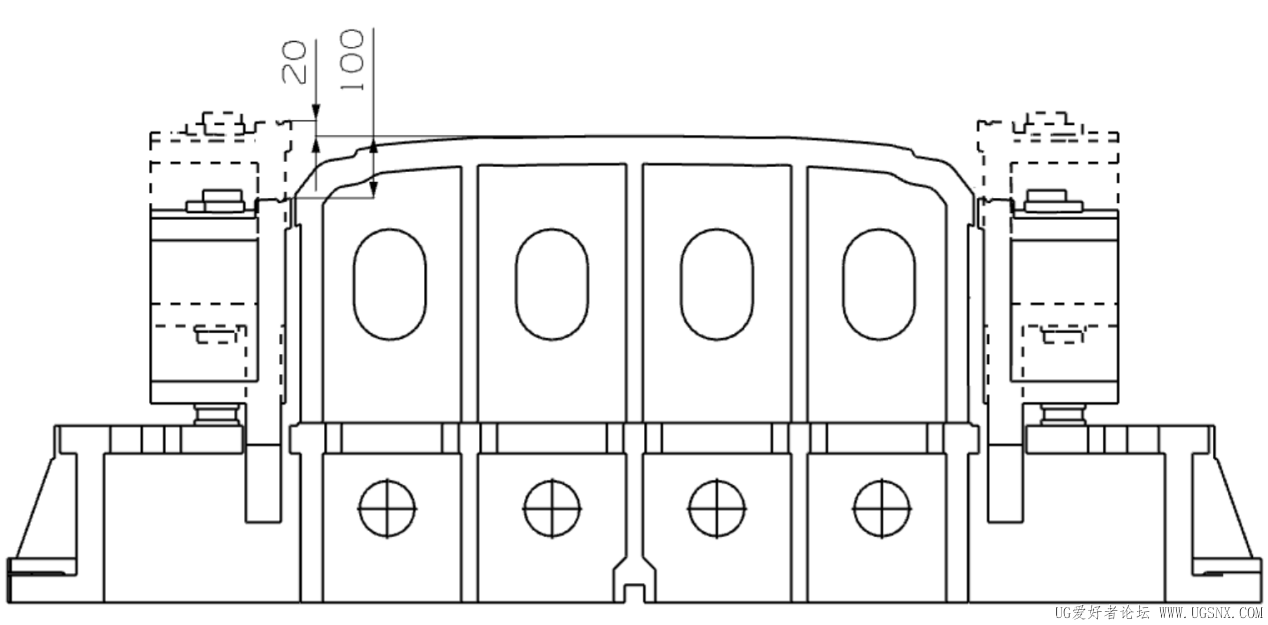
                            平齐加20.png
压边圈基础行程 = 压料面至凸模最高点距离(100mm+ 工艺余量(20mm

下次再看到这个参数,可以自己算一遍。理解了这两个关键点,
才算真正会用。
下一篇《为什么有的压机,压边圈行程要额外再加32mm?》


您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

咨询QQ:1359218528|发帖须知!|Archiver|手机版|UG爱好者论坛 ( 京ICP备10217105号-2 )

GMT+8, 2026-9-17 23:38

Powered by Discuz! X3.5 Licensed

© 2001-2025 Discuz! Team.
快速回复 返回顶部 返回列表