找回密码
 立即注册

QQ登录

只需一步,快速开始

微信扫码登录

搜索
查看: 418|回复: 15

[已回复] 求大佬指导一下这种T刀使用技巧

[复制链接]

20

主题

403

回帖

2568

积分

少尉

积分
2568
发表于 2026-9-15 09:30:59 | 显示全部楼层 |阅读模式
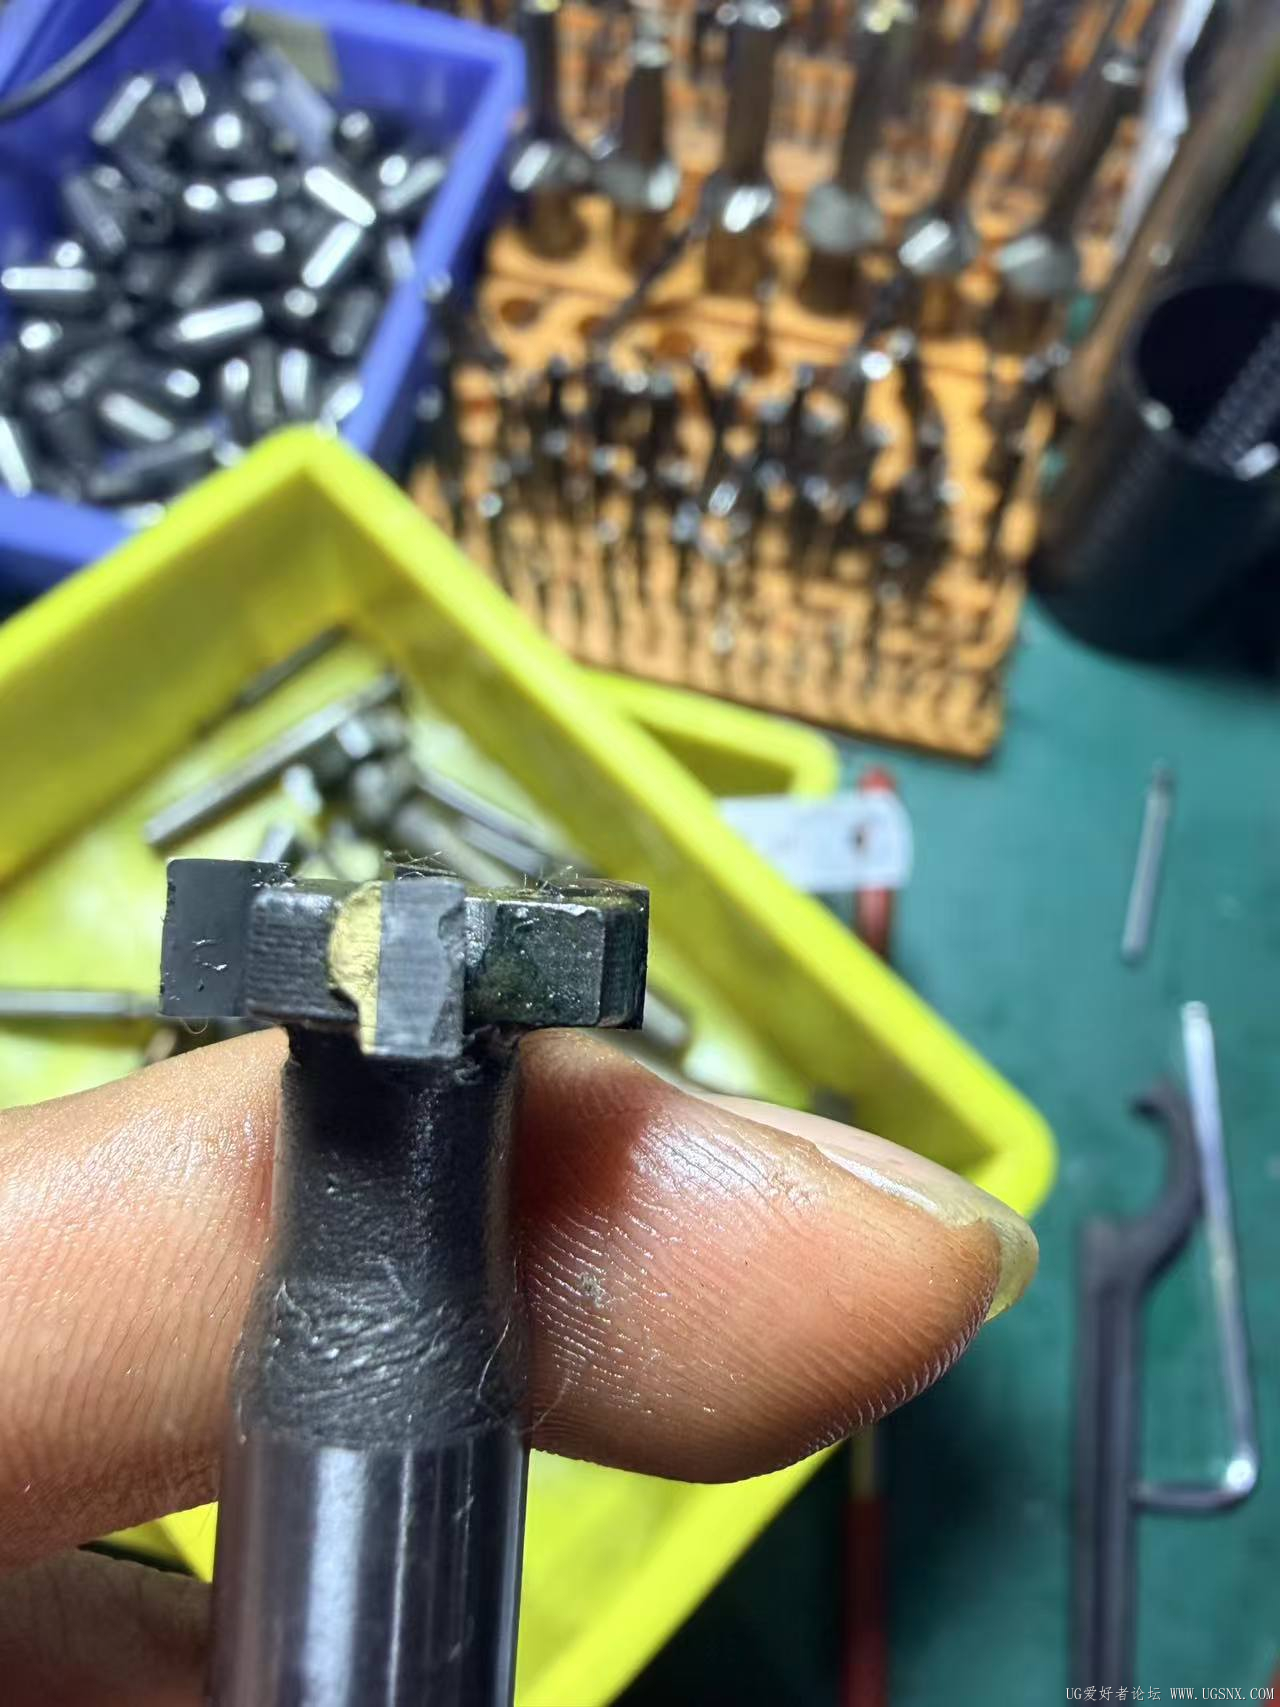
c721e4674f2bc1dbc75e5594a2467353.jpg

如图,厂里为节省成本,T型刀用的都是这种镶嵌合金的刀具。。。16X5的T刀 现在是径向侧切0.1做45钢100的圆槽深2.5,S3500 F1600 效果非常不耐用。有大佬指导一下这种刀具如何给参数能耐用一些或者有什么技巧

点评

适当降低点转速和进给  发表于 2026-9-15 11:05

10

主题

2147

回帖

1万

积分

中校

积分
10476
发表于 2026-9-15 09:47:41 | 显示全部楼层
给这么高吗,我锣S136的只给S600F1000 让操机看情况大概调下

7

主题

707

回帖

5871

积分

上尉

积分
5871
发表于 2026-9-15 09:55:42 | 显示全部楼层
这么大的缺口,受冲击较强,进给快了
缺口边不利,变圆润,转速太高

20

主题

403

回帖

2568

积分

少尉

积分
2568
 楼主| 发表于 2026-9-15 10:45:55 | 显示全部楼层
迷航* 发表于 2026-9-15 09:55
这么大的缺口,受冲击较强,进给快了
缺口边不利,变圆润,转速太高

大佬分析的很准确

20

主题

403

回帖

2568

积分

少尉

积分
2568
 楼主| 发表于 2026-9-15 10:46:25 | 显示全部楼层
黄帝啊 发表于 2026-9-15 09:47
给这么高吗,我锣S136的只给S600F1000 让操机看情况大概调下

大佬径向吃刀多少

52

主题

826

回帖

5059

积分

上尉

积分
5059
发表于 2026-9-15 10:51:35 | 显示全部楼层
转速进给太快了

20

主题

403

回帖

2568

积分

少尉

积分
2568
 楼主| 发表于 2026-9-15 10:54:06 | 显示全部楼层

我也发现是这样。之后改过2300 1200  但效果差不多。楼上大佬给了个参数,下午试试

1

主题

60

回帖

155

积分

上等兵

积分
155
发表于 2026-9-15 11:13:16 | 显示全部楼层
迷航* 发表于 2026-9-15 09:55
这么大的缺口,受冲击较强,进给快了
缺口边不利,变圆润,转速太高

正解   分析的很对

6

主题

306

回帖

1350

积分

六级士官

积分
1350
发表于 2026-9-15 11:44:08 来自手机 | 显示全部楼层
s800 f60 16x4的 刀杆5mm 满刃

10

主题

2147

回帖

1万

积分

中校

积分
10476
发表于 2026-9-15 11:48:37 | 显示全部楼层
lei1452369 发表于 2026-9-15 10:46
大佬径向吃刀多少

做的长工件,怕变形大只给0.2一刀侧切
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

咨询QQ:1359218528|发帖须知!|Archiver|手机版|UG爱好者论坛 ( 京ICP备10217105号-2 )

GMT+8, 2026-11-1 09:34

Powered by Discuz! X3.5 Licensed

© 2001-2025 Discuz! Team.
快速回复 返回顶部 返回列表