找回密码
 立即注册

QQ登录

只需一步,快速开始

微信扫码登录

搜索
查看: 356|回复: 16

[分享] 五轴R角处断点处理

[复制链接]

5

主题

17

回帖

226

积分

一级士官

积分
226
发表于 2026-9-1 16:55:47 | 显示全部楼层 |阅读模式
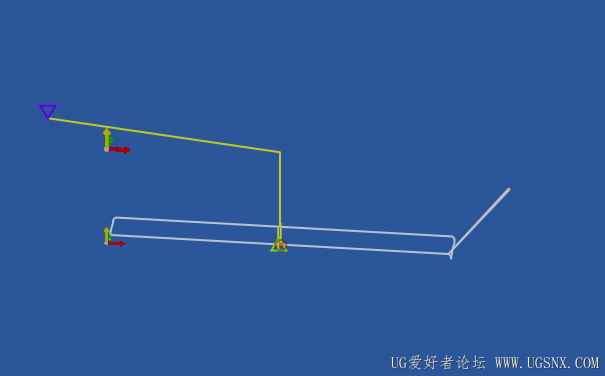
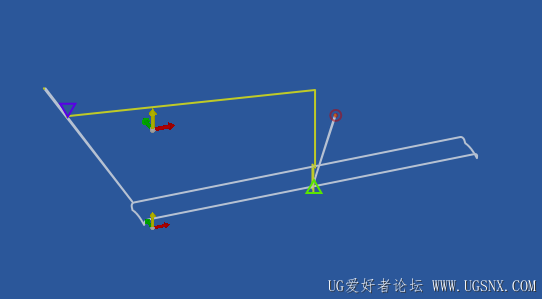
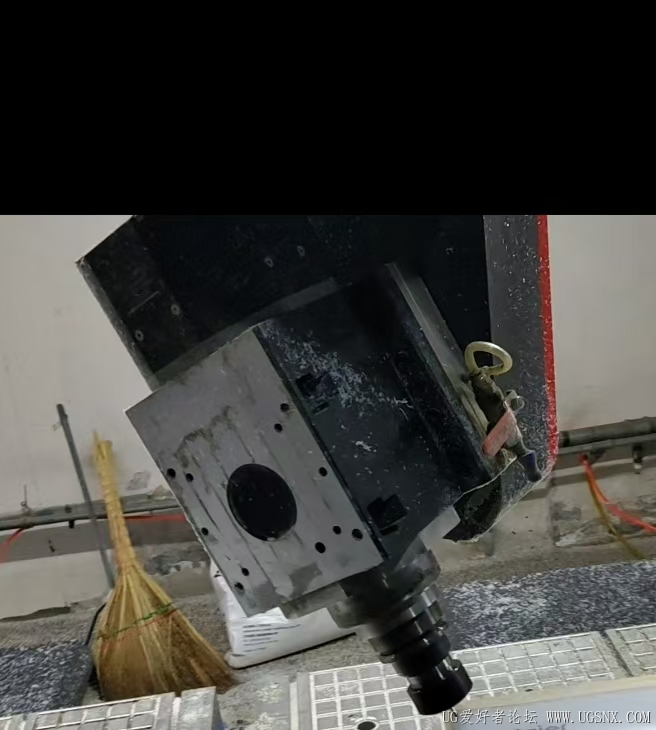
各位大师,本人自学五轴编程最近遇到一个问题,我UG12编程,策略是刀轴,投影垂直于部件,后处理出来的程序R角处老是超程就抬刀,导致我无法正常量产,我换个后处理出来的程序就没有问题,但是不适合我现在的机床,我找高手加大了原后处理的角度还是如此,厂家让我编程调整回转角度这样确实不超程,但是太麻烦了,编复杂的工件就不合适了,我现在搞不明白到底是后处理本身就有问题还是我程序上的问题,请懂行的详细告知一下,主轴摆头,新代系统,有需要后处理的可以拿过去用,只有tcl ,def俩文件,有懂行的可以修改后处理消去这个问题点
图档,后处理都在下边,
3D.zip (736.18 KB, 下载次数: 26)
修改后处理.zip (35.3 KB, 下载次数: 15)
微信图片_20260827110111_25_4.png
微信图片_20260827110131_26_4.png

83

主题

298

回帖

4277

积分

中尉

积分
4277
发表于 2026-9-1 22:03:52 来自手机 | 显示全部楼层
主轴摆头的,不是摇篮机嘛。还是新代的很少有这结构

5

主题

17

回帖

226

积分

一级士官

积分
226
 楼主| 发表于 2026-9-2 08:39:30 | 显示全部楼层
好运连连123 发表于 2026-9-1 22:03
主轴摆头的,不是摇篮机嘛。还是新代的很少有这结构

不是的,主轴摆头BC轴的,假五轴,有刀尖跟随,联动很垃圾,振刀纹严重
b3ffdd248417e50bb667ee23da1c66fc.jpg

25

主题

1266

回帖

2万

积分

中将

积分
25432

论坛贡献论坛元老

发表于 2026-9-2 13:19:13 | 显示全部楼层
你C轴行程是+220到-220?

5

主题

17

回帖

226

积分

一级士官

积分
226
 楼主| 发表于 2026-9-2 14:23:13 | 显示全部楼层
是的C +-220度,但是后处理改到240度还是临近239.5就报警抬刀

12

主题

1906

回帖

5854

积分

上尉

积分
5854
发表于 2026-9-2 14:51:08 | 显示全部楼层
如果你在机床上手动输入一些代码,比如只运行c轴,看看极限是多少度,然后编一条联动的,看看极限是多少度。还有就是在机床不同位置,有没有限位开关,比如运行到某个位置,C轴不能到达最大角度。这些是写在机床内部的。

5

主题

17

回帖

226

积分

一级士官

积分
226
 楼主| 发表于 2026-9-2 15:24:57 | 显示全部楼层
白色治愈之风 发表于 2026-9-2 14:51
如果你在机床上手动输入一些代码,比如只运行c轴,看看极限是多少度,然后编一条联动的,看看极限是多少度 ...

C是+-360度的旋转行程 B是+-110度的旋转行程,后处理极限+-220,我把后处理改成+-240度旋转行程 还是太刀报警,我有点迷糊了,要是后处理C轴改成+-360度会不会好一些

12

主题

1906

回帖

5854

积分

上尉

积分
5854
发表于 2026-9-2 15:36:17 | 显示全部楼层
Cwm110 发表于 2026-9-2 15:24
C是+-360度的旋转行程 B是+-110度的旋转行程,后处理极限+-220,我把后处理改成+-240度旋转行程 还是太刀 ...

我说的你试过了吗,就是不用软件,手动编程试试。然后行程没问题。 你软件编的程序,打开里面是C240,但是在机床上走到C239的时候就报警了吗?还是输出的程序到C239就抬刀了

5

主题

17

回帖

226

积分

一级士官

积分
226
 楼主| 发表于 2026-9-2 15:45:25 | 显示全部楼层
白色治愈之风 发表于 2026-9-2 15:36
我说的你试过了吗,就是不用软件,手动编程试试。然后行程没问题。 你软件编的程序,打开里面是C240,但 ...

联动我不会手编没搞过,软件后处理接近240度就会抬刀,我从网上换个别的后处理就不会有抬刀,但是刀轴C旋转会撞到工件

12

主题

1906

回帖

5854

积分

上尉

积分
5854
发表于 2026-9-2 16:14:12 | 显示全部楼层
Cwm110 发表于 2026-9-2 15:45
联动我不会手编没搞过,软件后处理接近240度就会抬刀,我从网上换个别的后处理就不会有抬刀,但是刀轴C旋 ...

应该是你的后处理有问题
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

咨询QQ:1359218528|发帖须知!|Archiver|手机版|UG爱好者论坛 ( 京ICP备10217105号-2 )

GMT+8, 2026-9-16 05:15

Powered by Discuz! X3.5 Licensed

© 2001-2025 Discuz! Team.
快速回复 返回顶部 返回列表