找回密码
 立即注册

QQ登录

只需一步,快速开始

微信扫码登录

搜索
查看: 1277|回复: 13

[求助] 请教下刀路。关于球刀爬面光刀

[复制链接]

42

主题

99

回帖

931

积分

五级士官

积分
931
发表于 2026-1-12 20:06:26 来自手机 | 显示全部楼层 |阅读模式
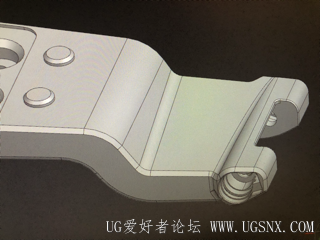
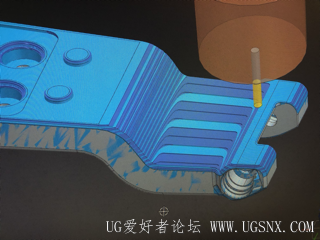
请问下,把模型二粗到层切步距0.5后。能不能直接就用球刀(R3,材料是铝)光刀爬。还是说先中光爬一轮,再跑光刀。我常用参数S8000,F2500,步距0.15。

IMG_0451.png

IMG_0452.png

0

主题

768

回帖

1528

积分

六级士官

积分
1528
发表于 2026-1-12 20:45:02 | 显示全部楼层
反正刀没问题,机床没问题就干吧,启动后上个大号再回来

5

主题

471

回帖

1万

积分

上校

积分
13490
发表于 2026-1-12 20:42:13 | 显示全部楼层
要求不高就直接干
嘿嘿

70

主题

782

回帖

2296

积分

少尉

积分
2296
发表于 2026-1-13 06:10:08 来自手机 | 显示全部楼层
想要光的好,就多爬一遍

7

主题

703

回帖

5846

积分

上尉

积分
5846
发表于 2026-1-13 07:56:11 | 显示全部楼层
看要求,没要求或者要喷砂的,开完粗就直接球刀爬

11

主题

306

回帖

4048

积分

中尉

积分
4048
发表于 2026-1-13 09:16:19 | 显示全部楼层
看要求,太平坦的面我是建议开完粗用开粗的刀平行爬一次中光再精光,一是可以使得表面余量均匀,加工出来质量更好,二是可以减少精光刀具磨损,当然费时一点儿啦。

1

主题

91

回帖

3524

积分

中尉

积分
3524
发表于 2026-1-13 09:36:20 | 显示全部楼层
刀长尽量装短一点,转速拉满,直接干就完事了,除非它有粗糙度要求

15

主题

206

回帖

2357

积分

少尉

积分
2357
发表于 2026-1-13 17:11:26 | 显示全部楼层
没有粗糙度要求干就完了

1

主题

110

回帖

2506

积分

少尉

积分
2506
发表于 2026-1-14 08:52:38 | 显示全部楼层
没问题的  s10000  f5200  步距0.3 干就完了

42

主题

99

回帖

931

积分

五级士官

积分
931
 楼主| 发表于 2026-1-15 15:27:27 来自手机 | 显示全部楼层
Moran20231218 发表于 2026-1-14 08:52
没问题的  s10000  f5200  步距0.3 干就完了

😂可能我一直做的机器和刀具太差。你们网上给的参数我都没见过
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

咨询QQ:1359218528|发帖须知!|Archiver|手机版|UG爱好者论坛 ( 京ICP备10217105号-2 )

GMT+8, 2026-10-25 03:07

Powered by Discuz! X3.5 Licensed

© 2001-2025 Discuz! Team.
快速回复 返回顶部 返回列表